我们为您准备了HDPE双壁波纹管螺旋钢带波纹管生产厂家诚信商家产品的全新视频介绍,视频中的每一帧,都是产品的真实写照
以下是:安徽六安HDPE双壁波纹管螺旋钢带波纹管生产厂家诚信商家的图文介绍
金峰防腐设备(六安市区域分部)生产的 安徽六安就近七孔梅花管、安徽六安就近pp双法兰由令球阀,通过了ISO9001:2000国际质量管理体系认证,拥有完善的质量保证体系和先进的管理模式,并被认定为省级“重合同守信用企业”、“质量信得过单位”、“5.18质量、信誉、服务消费者满意单位”等。


HDPE双壁波纹管的性能指标主要在环刚度、耐冲击性能、环柔性。双壁波纹管是为了节省原材料而不致使管材的环刚度下降的前提下,对管材截面进行设计的一种内壁光滑平整,外壁为梯形或弧形波纹状肋内外壁波纹间为中空,采用挤出成型工艺制成的管材。
HDPE双壁波纹管在生产操作时应注意避免金属块及其他硬质杂物混入物料中,加料座表面温度不宜过高,超过去50时应适当加大冷却水管供水量,未切断加热电源,严禁打开机筒上罩,严禁用湿手操作电器开关,严禁加热不充分提前?。
双壁波纹管采用电热熔方式连接,接头的强度高于管道本体强度。聚的低温脆化温度极低,可在-60-60℃温度范围内使用。冬季施工时,因材料抗冲击性好,不会发生管子脆裂。双壁波纹管具有低的缺口性、高的剪切强度和优异的抗刮痕能力,耐环境应力开裂性能也非常突出。
双壁波纹管管道可耐多种化学介质的腐蚀,土壤中存在的化学物质不会对管道造成任何降解作用。聚是电的绝缘体,因此不会发生腐烂、生锈或电化学腐蚀现象;此外它也不会促进藻类、或生长。耐老化,使用寿命长达50年以上,不会因遭受紫外线辐射而损害。
HDPE双壁波纹管在生产操作时应注意避免金属块及其他硬质杂物混入物料中,加料座表面温度不宜过高,超过去50时应适当加大冷却水管供水量,未切断加热电源,严禁打开机筒上罩,严禁用湿手操作电器开关,严禁加热不充分提前?。
双壁波纹管采用电热熔方式连接,接头的强度高于管道本体强度。聚的低温脆化温度极低,可在-60-60℃温度范围内使用。冬季施工时,因材料抗冲击性好,不会发生管子脆裂。双壁波纹管具有低的缺口性、高的剪切强度和优异的抗刮痕能力,耐环境应力开裂性能也非常突出。
双壁波纹管管道可耐多种化学介质的腐蚀,土壤中存在的化学物质不会对管道造成任何降解作用。聚是电的绝缘体,因此不会发生腐烂、生锈或电化学腐蚀现象;此外它也不会促进藻类、或生长。耐老化,使用寿命长达50年以上,不会因遭受紫外线辐射而损害。
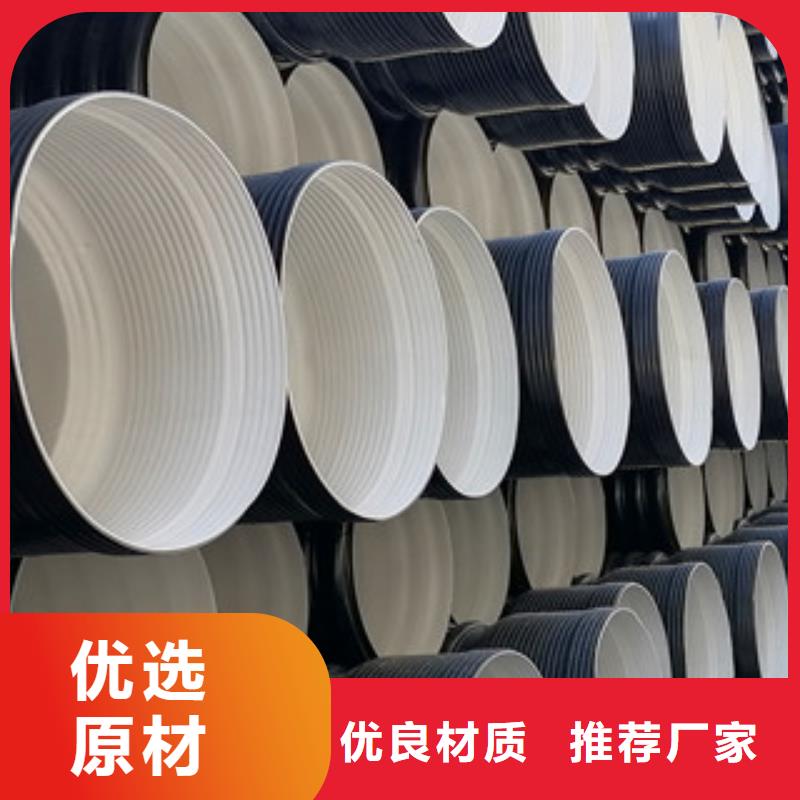

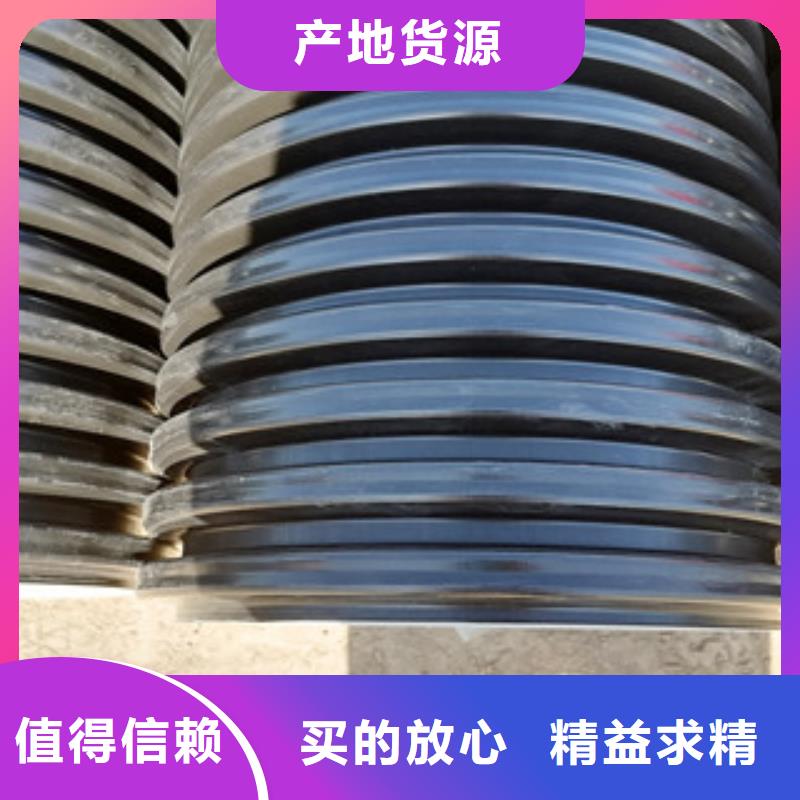


双壁波纹管管道施工开槽、搬运、吊装、人工等费用远远低于水泥管,而且水泥管的使用寿命为20年,钢带增强波纹管使用寿命为50年,hdpe双壁波纹管小编认为按照综合工程造价以通行的全寿命周期计算成本,后者综合造价具有一定优势,属于性价比产品。
双壁波纹管是柔性管道,与的排水管道施工方法和要求有所不同,在工程中采用了管同作用原理,管道施工时开槽、敷设、回填等应严格按照工程规范执行,监理方应加强施工规范性的,避免施工方野蛮施工、随意施工,对工程质量的影响。
HDPE双壁波纹管凭借着耐压耐腐蚀的优良性能,在诸多液体输送工程中得以应用。面对如此杂乱的市场,如何挑选质量过关的波纹管。首先要学会货比三家,先锁定某一个区域,例如山东地区。在山东地区所有HDPE双壁波纹管生产厂家中,选择口碑好的厂家,对管材质量、性能等进行对比,从中选出可以赖的厂家并购买管材。
双壁波纹管的三大主要性能指标为环刚度、耐冲击性能、环柔性,双壁波纹管是为了在节省原材料而不致使管材的环刚度下降的前提下,对管材设计成内壁光滑平整、外壁为梯形或弧形波纹状肋内外壁波纹间为中空、采用挤出成型工艺制成的管材。
严禁加热不充分提前开车,生产时必须先启动成型机,然后启动挤出机,根据管材状况调节挤出螺杆转速;停机时则相反,成型机润滑系统应及时注油,严禁无油运行,经常检查润滑油路,不得堵塞,保持模块的清洁,及时清理生夹缝中的灰尘、油污,保持畅通。
双壁波纹管是柔性管道,与的排水管道施工方法和要求有所不同,在工程中采用了管同作用原理,管道施工时开槽、敷设、回填等应严格按照工程规范执行,监理方应加强施工规范性的,避免施工方野蛮施工、随意施工,对工程质量的影响。
HDPE双壁波纹管凭借着耐压耐腐蚀的优良性能,在诸多液体输送工程中得以应用。面对如此杂乱的市场,如何挑选质量过关的波纹管。首先要学会货比三家,先锁定某一个区域,例如山东地区。在山东地区所有HDPE双壁波纹管生产厂家中,选择口碑好的厂家,对管材质量、性能等进行对比,从中选出可以赖的厂家并购买管材。
双壁波纹管的三大主要性能指标为环刚度、耐冲击性能、环柔性,双壁波纹管是为了在节省原材料而不致使管材的环刚度下降的前提下,对管材设计成内壁光滑平整、外壁为梯形或弧形波纹状肋内外壁波纹间为中空、采用挤出成型工艺制成的管材。
严禁加热不充分提前开车,生产时必须先启动成型机,然后启动挤出机,根据管材状况调节挤出螺杆转速;停机时则相反,成型机润滑系统应及时注油,严禁无油运行,经常检查润滑油路,不得堵塞,保持模块的清洁,及时清理生夹缝中的灰尘、油污,保持畅通。


2、焊缝两边圆形卷边应均匀,卷边宽度应相近。3、对接的管端口错边不应超过管壁厚的10%。4、当热熔对接两端分别是管材和注塑管件时,管件一侧的卷边形状不规则,这是注塑工艺特点所造成的,并非异常,此时可检查管材一侧卷边情况。
当管材或管件之间熔体流动速率不同时,翻边可能不对称但仍然满足要求。建议通过试验来确定可接受的卷边特征,在冬季施工需设置临时的保温措施。5电熔连接在聚乙烯管道连接后能保持管道内壁光滑、不影响流通量、接口可靠性高,是一种 的连接方法,电熔连接还可以用来修复管道作业。
1、电熔管件焊接原理根据电熔管件焊接原理,电熔焊接工艺过程包括:管材在电熔管件内定位,通过电熔焊机向电熔管件通电,电熔管件内壁熔化,熔融区域的PE材料向管材外壁膨胀,管材外壁PE材料熔化,同时熔体压力增大,促使熔体向管件内壁、管材外壁的空隙流动,从而封闭了熔融区域,同时观察孔开始慢慢顶起。
a、确保管材端口垂直、平整、端口必需倒角。b、确保管材插入深度、并固定好焊接的组合件。c、确保焊接时焊接区域在同一轴线上,不受任何外应力影响。d、注意:刮削后的端口不能用手触摸,电熔管件内可用酒精擦拭,冷却过程中也不能受任何外力影响与移动管材、管件。
当管材或管件之间熔体流动速率不同时,翻边可能不对称但仍然满足要求。建议通过试验来确定可接受的卷边特征,在冬季施工需设置临时的保温措施。5电熔连接在聚乙烯管道连接后能保持管道内壁光滑、不影响流通量、接口可靠性高,是一种 的连接方法,电熔连接还可以用来修复管道作业。
1、电熔管件焊接原理根据电熔管件焊接原理,电熔焊接工艺过程包括:管材在电熔管件内定位,通过电熔焊机向电熔管件通电,电熔管件内壁熔化,熔融区域的PE材料向管材外壁膨胀,管材外壁PE材料熔化,同时熔体压力增大,促使熔体向管件内壁、管材外壁的空隙流动,从而封闭了熔融区域,同时观察孔开始慢慢顶起。
a、确保管材端口垂直、平整、端口必需倒角。b、确保管材插入深度、并固定好焊接的组合件。c、确保焊接时焊接区域在同一轴线上,不受任何外应力影响。d、注意:刮削后的端口不能用手触摸,电熔管件内可用酒精擦拭,冷却过程中也不能受任何外力影响与移动管材、管件。